Ett strålande rör som smyger sig efter en kampanj, en ugnsvals som sprängs innan den planerade avstängningen, en sänkrulle som faller inom månader efter idrifttagningen - den första misstänkta är nästan alltid materialkvaliteten. I praktiken delar gjutningsprocessen ofta på skulden. Centrifugalgjutrör ger en tätare, renare och mer koncentrisk struktur än statisk gjutning, och för många höglegerade kompositioner är det en mer praktisk väg än smide. Den verkliga utmaningen är att matcha legeringen, dimensionstoleranserna och leverantörens kvalitetskontroller till den faktiska tjänsten. Den här guiden förklarar vad centrifugalrör är, varför det är att föredra för strålningsrör, ugnsvalsar, korrosionshylsor och slitfoder, och hur man bekräftar att ett gjuteri kan leverera det som din ritning kräver.
Vad är Centrifugal Cast Pipe?
Centrifugalgjutning bildar en cylindrisk del genom att hälla smält metall i en form som roterar runt sin egen axel. I en horisontell maskin snurrar formen runt en horisontell axel; i en vertikal maskin, runt en vertikal. Centrifugalfältet, som når flera tiotal gånger tyngdkraften, tvingar den flytande metallen mot formväggen, där den stelnar riktningsmässigt från utsidan och inåt.
Denna riktade stelning är det avgörande kännetecknet för processen. Det finns ingen central stigare för att kompensera för krympning, så centrumlinjeporositeten som är vanlig i statiska gjutgods saknas i stort sett. Ytterväggen blir tät och finkornig. Samtidigt förs slagg, slagg och lättare inneslutningar mot hålet, där de stannar i ett lager som måste avlägsnas genom bearbetning. Ett centrifugalrör är därför inte ett färdigt rör i gjutet tillstånd; det blir en efter borrning, svarvning och i de flesta fall värmebehandling.
Varför centrifugalgjutning är rätt process för rör och rullar
För en cylindrisk komponent kommer inköpsbeslutet vanligtvis ner på statisk sandgjutning, centrifugalgjutning eller smidda och rullade rör. Tabellen nedan sammanfattar de praktiska skillnaderna.
Jämförelse av rörformningsprocesser för värmebeständiga, korrosionsbeständiga och nötningsbeständiga legeringar | Processkaraktäristik | Statisk sandgjutning | Centrifugalgjutning | Smidda och rullade rör |
| Densitet och mikrostruktur | Grova korn, risk för krympning och mikroporositet | Tät, riktningsstelnad, låg porositet | Smidd, helt tät |
| Legeringsflexibilitet | Hög | Hög, including low-workability heat-resistant grades | Begränsad till formbara kvaliteter |
| Koncentricitet | Beror på form och kärna montering | Bra efter borrningsbearbetning | Utmärkt |
| Inre ytkvalitet | Tillverkad, behöver rengöras | Maskinbearbetat hål är standard | Slät, bearbetad eller kalldragen |
| Verktygs- och batchkostnad | Låg mögelkostnad, högre avslagsrisk | Måttlig bearbetning, effektiv för produktionsbatcher | Hög tooling cost, large minimum orders |
Statisk gjutning förblir användbar för komplexa geometrier och små kvantiteter, men dess inre sundhet kan inte matcha en centrifugalstruktur under långvarig hög temperatur eller termisk cykling. Smidda sömlösa rör erbjuder en helt smidd struktur, men många austenitiska värmebeständiga kvaliteter är svåra eller omöjliga att smida. Legeringsfamiljen som dominerar ugnsrörledningar - GX40CrNiSi25-20, GX40NiCrSiNb35-26, GNiCr28W och HP-typ 26Cr35Ni - är precis där centrifugalgjutning tjänar sin plats: gjuteriflexibilitet nära mekanisk integritet med kemisk integritet.
Val av legering: Matcha betyget med tjänsten
Centrifugalgjutning styr hur väl det valda materialet presterar; det ersätter inte materialet. Valet börjar med driftstemperatur, processatmosfär, kemiska medier och slitageläge.
Vanliga centrifugalgjutna rörlegeringar och deras typiska driftsförhållanden | Legeringskvalitet | Typisk service | Representativa komponenter |
| 1,4848 (GX40CrNiSi25-20) | Oxiderande atmosfärer, kontinuerlig drift till ca 1050°C | Strålande rör, ugnsrullar, brickor och fixturer |
| 1,4852 (GX40NiCrSiNb35-26) | Höger creep loads, about 1100°C; niobium stabilizes carbides | Värmerör, W-formade strålrör, ugnsbottenvalsar |
| 2,4879 (GNiCr28W) | Allvarlig termisk och mekanisk belastning; volfram stärker matrisen | Värmeväxlarrör, ugnsvalsar, skruvtransportörer |
| HP-typ 26Cr35Ni | Reform- och pyrolysugnar; uppkolningsmotstånd över 1000°C | Reformerrör, etenkrackningsrör |
| 316L (CF3M) | Frätande kemiska medier; låg kolhalt förbättrar svetsbarheten | Korrosionsbeständiga ärmar och skär |
| 2205 duplex (CD3MN) | Kloridbärande media, motståndskraft mot spänningskorrosionssprickor; högre hållfasthet än 316L | Kemiska processhylsor, tryckgränsande delar |
| 440C-typ | Hög hardness, abrasive wear | Slipning av liners, glidytor |
| GX280 (KMTBCr26) | Kraftig nötning med stötar; 26% Cr vitt järn | Bär skal, kvarnfoder, skydd för gruvutrustning |
Urvalsfel kommer vanligtvis från överspecificering i den lägre delen eller underspecificering i den höga delen. Ett 1.4848-rör är ekonomiskt upp till dess temperaturtak; ovanför det ger niobbärande 1.4852 märkbart bättre kryplivslängd. När det gäller förkolningsreformer är legeringar av HP-typ det vanliga svaret. När det gäller korrosion är den praktiska frågan om mediet innehåller klorider: 316L hanterar generella syror bra, men duplex 2205 motstår kloridgropar och spänningskorrosionssprickor mycket bättre och ger högre hållfasthet. Vid slitage beror valet på hårdmetalltyp, hårdhet och slagtolerans, inte enbart på värmebeständighet.
Dimensionell förmåga och bearbetningstillägg
Kemi sätter materialets potential; dimensioner avgör om den kan installeras. Två siffror spelar roll i förfrågningsskedet: gjuteriets diameterområde och dess maximala längd. En kapabel leverantör av centrifugalgjutning bör täcka ytterdiametrar från cirka 50 mm till 1000 mm, med gjutna längder upp till 4000 mm i höglegerat material.
Eftersom det inneslutningsrika innerskiktet måste borras bort, specificeras alltid ett centrifugalrör med ett hål som är större än den slutliga innerdiametern. Samma logik gäller när den gjutna ytterytan behöver tas bort. En oerfaren leverantör kan citera en mindre bearbetningstillåtelse för att vinna beställningen, vilket lämnar obekräftade områden i hålet. Ett tillförlitligt gjuteri kommer att ange minsta radiella tillstånd, bearbeta röret i sin egen verkstad och verifiera väggtjockleken efter borrning.
Det säkraste arrangemanget är att köpa ett färdigt rör istället för ett gjutet ämne. Leverantören ska kunna vända utsidan, borra insidan, vända mot ändarna och inspektera resultatet med kalibrerad dimensionsutrustning. När gjutning och bearbetning sitter under ett tak, stannar toleransansvaret på ett ställe.
Kvalitetskontrollsteg som betyder något
Ett materialcertifikat bevisar endast smältans sammansättning, inte rörets kvalitet. Kontrollerna nedan skiljer en pålitlig leverantör från en allmän jobbbutik:
- Verifiering av kemisk sammansättning: en direktavläsningsspektrometer för smältan och en handhållen spektrometer för positiv materialidentifiering bit för bit.
- Metallografisk undersökning: ett prov från rörväggen som bekräftar den förväntade kornstrukturen, karbidfördelningen och frånvaron av överdriven mikroporositet.
- Dimensionell inspektion: väggtjockleksmätning längs längden, plus verifiering av rakhet, orundhet och hålets koncentricitet. Stora diametrar drar nytta av tredimensionell skanning.
- Värmebehandlingsrekord: centrifugalgjutna komponenter levereras normalt efter lösningsglödgning eller spänningsavlastning. Begär det faktiska tids-temperaturdiagrammet.
Om röret kommer att svetsas in i en ugnsspiral, fråga om kantförberedelse, rotrenhet och svetsningskvalifikation. Vid värmebeständig och tryckrelaterad drift blir en liten defekt vid borrningsytan snabbt en sprickinitieringsplats under termisk cykling.
Hur man kvalificerar en leverantör av centrifugalgjutrör
Börja med referenser. Fråga vilka ugnsbyggare, galvaniseringslinjer, stålverk eller petrokemiska företag gjuteriet har levererat. Svaret säger mer än en broschyr.
- Vilken rotationshastighet, formbeläggning och gjuttemperatur justeras för din valda diameter och legering?
- Vad är den årliga gjutkapaciteten? Kapacitet i intervallet flera tusen ton per år stödjer konsekvent satsförsörjning och inspektion under processen.
- Driver gjuteriet sina egna värmebehandlingsugnar och en maskinverkstad? Enbart gjutningsleverantörer kämpar med rakhet och koncentricitet efter att delar har flyttats till en extern butik.
- Vilken inspektionshårdvara finns i huset? Direktavläsning och handhållna spektrometrar, metallografisk analys och tredimensionell skanning är baslinjen.
- Hur hanteras avslag? Svaret bör innehålla ett dokumenterat förfarande för avvikelse.
Varje svar bör komma med bevis: rotationshastighetsrekord, värmebehandlingsdiagram, inspektionsrapporter och avvikelsedata. För internationella köpare räknas även logistik. Ett gjuteri med enkel tillgång till en internationell flygplats, järnvägsförbindelser och hamnanläggningar förkortar ledtiderna, och ett etablerat exportrekord i Europa, Sydamerika eller Japan visar att gränsöverskridande dokumentation och förpackningskrav redan hanteras.
Centrifugalgjutna rör är standardtekniskt svar när en cylindrisk komponent måste överleva höga temperaturer, korrosiva media eller nötande förhållanden. Processen tar bort porositetsrisken för statisk gjutning och utökar legeringsvalen utöver vad smide kan producera ekonomiskt. Men fördelen uppträder endast när tre villkor är uppfyllda: legeringen matchar servicekuvertet, bearbetningstillägget lämnar ett rent hål och leverantören verifierar sammansättning, struktur och dimensioner med rätt utrustning.
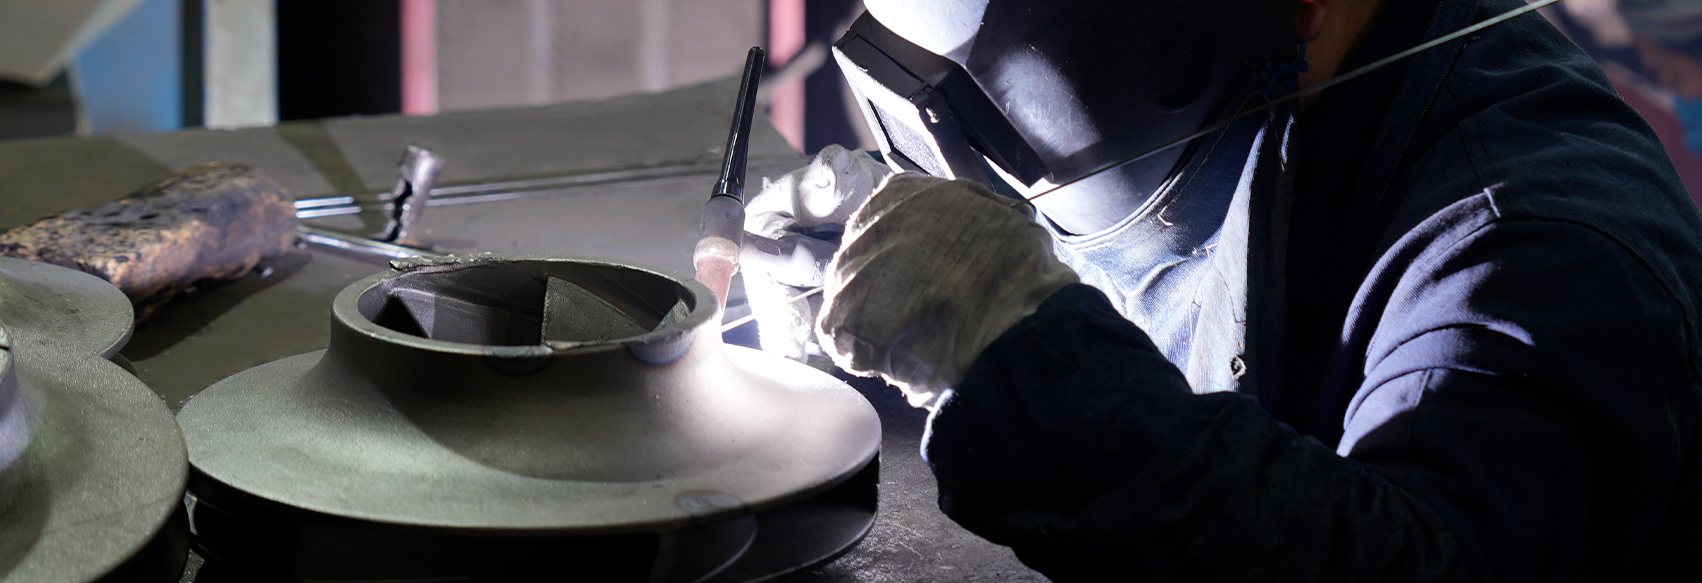
Vid vårt gjuteri i Wuxi, Kina, producerar centrifugalgjutlinjer höglegerade rör från 50 mm till 1000 mm i ytterdiameter, upp till 4000 mm i längd, med värmebehandling och mekanisk efterbehandling som utförs internt. Om ditt nästa strålrör, ugnsvals, sänkvals eller slithylsa beror på ett pålitligt centrifugalrör, börja med en ritning och en servicebeskrivning. Legeringen är en beräkningsfråga; processkontroll är en fråga om bevis.