När en värmebehandlingsanläggning ersätter en satsugn med en kontinuerlig linje, är de första delarna som misslyckas ofta strålningsrören eller ugnsvalsarna. Anledningen är sällan enbart legeringskvaliteten. Höglegerade centrifugalgjutgods misslyckas tidigt när väggtjockleken varierar, när rotationshastigheten är inkonsekvent eller när den gjutna strukturen inte inspekteras före bearbetning. Om du köper dessa delar, behandla köpet som ett specifikations- och verifieringsproblem, inte ett katalognummerproblem.
Den här guiden förklarar vad höglegerade centrifugalgjutgods är, hur man jämför kvaliteter som 1.4848, 1.4852, 2.4879, 316L, 2205, 440C och GX280 KMTBCr26 och vad man bör kontrollera innan man gör en beställning. Det praktiska målet är enkelt: anpassa gjutgodset till ugnsatmosfären, slitmönster eller korrosivt medium, bekräfta sedan att leverantören kan hålla måttet och strukturen du betalat för.
Vad gör höglegerade centrifugalgjutgods annorlunda
Centrifugalgjutning häller smält metall i en roterande form. Centrifugalkraften trycker metallen utåt, så den yttre väggen bildas först och stelnar under tryck. Det är därför processen passar cylindriska eller symmetriska delar: rör, rullar, hylsor, cylindrar och ringar. För höglegeringskvaliteter är fördelen inte bara formen. Processen kan producera en tät vägg med färre krympningsporer än ett statiskt sandgjutgods av samma sektion, och den förlitar sig inte på diskreta stigare eller matningspunkter för att undvika instängd porositet.
Höglegering betyder att materialet innehåller innehåll med krom, nickel, kisel eller andra element för att överleva värme, slitage eller korrosion. En vält av vanlig kolstål kan kosta mindre, men den kommer att skala, skeva eller slitas igenom i en ugn. En höglegerad centrifugalgjutning specificeras när delen måste hålla sin form och yta vid temperatur, eller när ett frätande eller nötande medium skulle förstöra ett rör av lägre kvalitet.
Avvägningen är att centrifugalgjutning inte är en universell ersättning för sand eller investeringsgjutning. Det är bäst för runda, ihåliga eller symmetriska delar. Komplexa fästen, tunna fenor och täta hålrum går i allmänhet till investeringsgjutning eller tätning. En köpare bör först bekräfta att delens geometri passar processen och sedan jämföra legerings- och inspektionskrav.
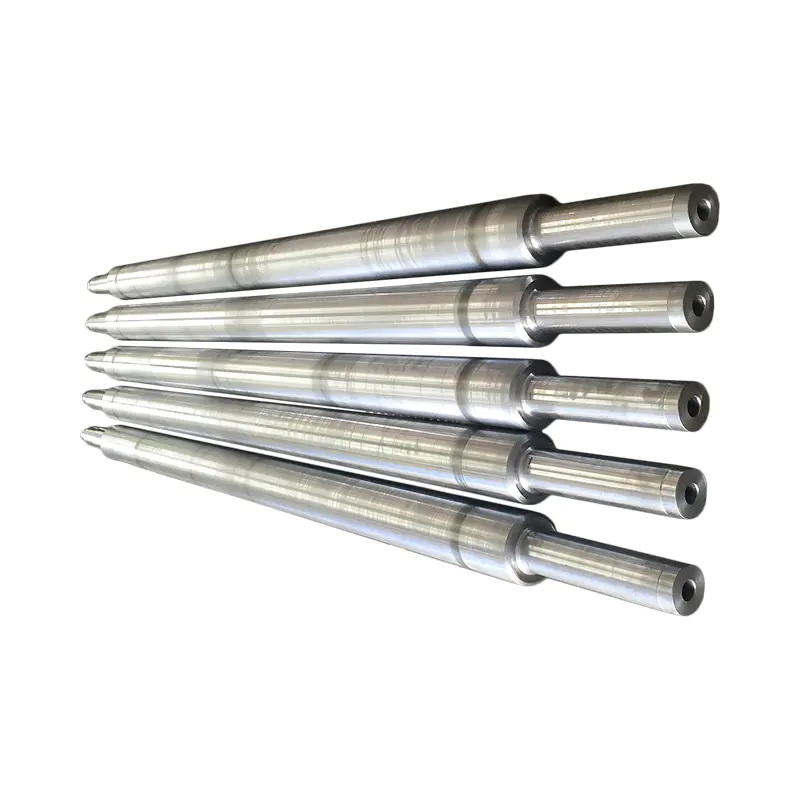 Anpassade centrifugalgjutna värmebeständiga stålrörsserier Bläddra bland anpassade centrifugalgjutna värmebeständiga rör och rullar, inklusive 1.4848, 1.4852 och 2.4879 varianter, och jämför sedan legerings- och inspektionsbehov. Visa produkt →
Typiska värmebeständiga centrifugalprodukter omfattar strålningsrör, ugnsvalsar, vattenkylda rullar och strålningsrör av W-typ. Slitstarka versioner omfattar slipcylindrar med hög hårdhet och höljen till gruvmaskiner. Korrosionsbeständiga versioner omfattar 2205 och 316L hylsor för kemikalie- och galvaniseringslinjer.
Matchande legeringskvaliteter för värme, slitage och korrosion
Legeringskvaliteten är utgångspunkten, men driftförhållandena avgör det slutliga valet. En ugnsvals i en kontinuerlig linje ser en annan belastning än en satsugnsbricka. En hylsa i en kemikalielinje ser en annan attack än ett gruvhölje. Använd följande jämförelse som en kortlista, inte en slutlig specifikation.
Tabell 1: Vanliga höglegerade centrifugalgjutkvaliteter och deras typiska serviceinriktning. Det slutliga valet beror på temperatur, atmosfär, belastning och korrosionsmedium. | Betyg | Nyckellegering karaktär | Typiskt servicefokus | Exempel delar |
| 1 4848 (GX40CrNiSi25-20) | Hög Cr och Ni, värmebeständig | Ugnsstöd för hög temperatur | Bottenmatningsbricka, kontinuerliga ugnsbrickor, värmebehandlingsramar |
| 1 4852 (GX40NiCrSiNb35-26) | Nb-stabiliserad, värmebeständig | Ugnsrullar och strålrör | Ugnshärdvals, strålrör, strålrör av W-typ |
| 2 4879 (GNiCr28W) | Ni-Cr-W, kraftig termisk cykling | Högtemperaturtransport och uppvärmning | Skruvtransportör, ugnsvals, värmestrålningsrör |
| HP typ 26Cr35Ni | Hög Ni och Cr, variant av kopparlegering | Kemisk och högtemperaturblandning | Agitator |
| 316L (CF3M) | Mo-bärande austenitisk rostfri | Korrosionsbeständighet | Långvarig rostskyddshylsa, galvaniserad linsänkrulle |
| 2205 (CD3MN) | Duplex rostfri | Korrosions- och kloridservice | Korrosionsbeständig hylsa |
| 440C | Högt kol, hög hårdhet | Slitande slitage | Slipande innercylinder med hög hårdhet |
| GX280 (KMTBCr26) | Hög Cr vitt järn | Kraftig nötning | Gruvmaskiners hölje, slitstark innercylinder |
Två misstag är vanliga. Först, att välja ett högre betyg än vad ansökan behöver. Det ökar kostnaden utan att förbättra servicen om felläget är faktiskt mekanisk överbelastning eller dåligt passform. För det andra, kopiera en kvalitet från en annan ugn eller linje. Små förändringar i atmosfären, svavel, klorid eller termisk cykling kan flytta rätt val från en familj till en annan. En leverantör som kan visa kemisk analys och metallografisk struktur är mer användbar än en som bara listar ett klassnamn.
 1.4852 GX40NiCrSiNb35-26 Centrifugalgjutet strålningsrör för ugnsuppvärmning Se detta värmebeständiga strålningsrör för ugnsuppvärmning, med 900°C service, φ50–φ1200 storleksintervall och specificerad 24–27 % Cr / 33–36 % Ni-kemi. Visa produkt →
Till exempel specificeras ofta 1,4852 strålningsrör där röret måste motstå oxidation och bibehålla kryphållfasthet. Om röret också ser kraftigt nötning från en rörlig börda, kan en slitstark kvalitet behövas istället. Om tuben ser klorider eller syror, kan en 316L eller 2205 hylsa vara bättre passform.
Centrifugalgjutning vs. sand- och investeringsgjutning
Processvalet påverkar väggtjocklekstolerans, ytfinish, verktygskostnad och hur många delar du kan beställa. Tabellen nedan ger en jämförelse för höglegerade delar. Den är skriven för upphandlingsdiskussioner, inte för en lärobok.
Tabell 2: Processjämförelse för höglegerade industrigjutgods. Centrifugalgjutning vinner på cylindrisk densitet och storleksintervall, men det är inte den bästa vägen för varje geometri. | Process | Bästa fd | Typisk vägg och storlek | Relativ verktygskostnad | Relativ styckkostnad | Nyckelrisk |
| Centrifugalgjutning | Rör, rullar, hylsor, ringar | Diameter 50-1 000 mm, längd upp till 4 000 mm | Medium | Medium till hög | Spinnhastighet och väggens enhetlighet |
| Hartssandgjutning | Stora ramar, murare, höljen | Stora och tunga partier | Låg till medium | Låg till medium | Porositet och ytrengöring |
| Investeringsgjutning | Komplexa, tunnväggiga, exakta delar | Liten till medium, hög detalj | Hög | Hög | Storleksgräns och kostnad |
Om delen är ett rakt eller trappstegsrör ger centrifugalgjutning en allmänt bättre inre struktur och mindre bearbetningstillägg än sandgjutning. Om delen är en stor rektangulär ram är plastsandformning ofta mer praktiskt. Om delen har fina inre passagerare eller en komplex yttre profil kan investeringsgjutning vara den enda vägen. Köpfrågan är inte vilken process som är bäst i allmänhet, utan vilken process som matchar ritningen och felläget.
För ugnskomponenter, värmebehandlingsindustrin behöver ofta en blandning av processvägar. Ett strålningsrör kan vara centrifugalgjutet, medan en fixtur eller bricka kan vara sandgjuten. En leverantör som kontrollerar mer än en process kan minska antalet leverantörer och hålla toleranserna konsekventa över hela monteringen.
Specifikations- och inspektionschecklista för köpare
Innan du godkänner en inköpsorder för höglegerade centrifugalgjutgods, skriv följande punkter i skrift. Det är dessa detaljer som avgör om delar passar, håller och kan spåras om något går fel.
- Ritningsrevision och legeringsgrad. Bekräfta det exakta betyget, inklusive eventuellt suffix som GX40CrNiSi25-20 eller CF3M. Acceptera inte en generisk beskrivning av "värmebeständigt stål".
- Kemisk sammansättning. Var om ett direktavläst spektrometerresultat eller en certifierad kvarntestrapport för värmen. Kontrollera kol, krom, nickel, kisel och eventuella stabiliserande element mot standarden.
- Väggtjocklek och koncentricitet. För rör och rullar, specificera minsta vägg, maximal vägg och tillåten excentricitet. Ett visuellt runt rör kan fortfarande vara för långt ur balansen för att bearbeta hyra.
- Längd och rakhet. Bekräfta total längd, slutförberedelse och rakhetstolerans. Långa rullar kan behöva avlastning innan den slutliga bearbetningen.
- Metallografisk struktur. För högtemperaturservice, be om en metallografisk undersökning för att bekräfta gjutstrukturen och kontrollera för överdriven porositet eller inneslutning.
- Icke-förstörande testning. Kom överens om färgpenetrant-, ultraljuds- eller röntgeninspektion där delen är kritisk. Ange acceptansnivån, inte bara metoden.
- Bearbetning och värmebehandling. Kontrollera om leverantörer bearbetar delen eller levererar en grovgjutning. Om värmebehandling krävs, fråga efter cykel och hårdhetsresultat.
- Märkning och spårbarhet. Kräv värmenummer, kvalitet och inköpsorderreferens på delen eller på en hållbar etikett. Detta har betydelse när flera legeringar ser likadana ut efter blästring.
- Packning och frakt. För långa rör och rullar, specificera ändskydd, stödavstånd och fuktskydd. Ett bra gjutgods kan skadas av dålig blockering.
En leverantör med egen efterbehandlingsutrustning kan ofta uppfylla dessa krav bättre än ett handelsföretag. Den kan styra övergången från gjutning till värmebehandling till bearbetning utan att dela delen mellan flera verkstäder. Det minskar chansen att dimensionerna flyttar sig efter slutbesiktningen.
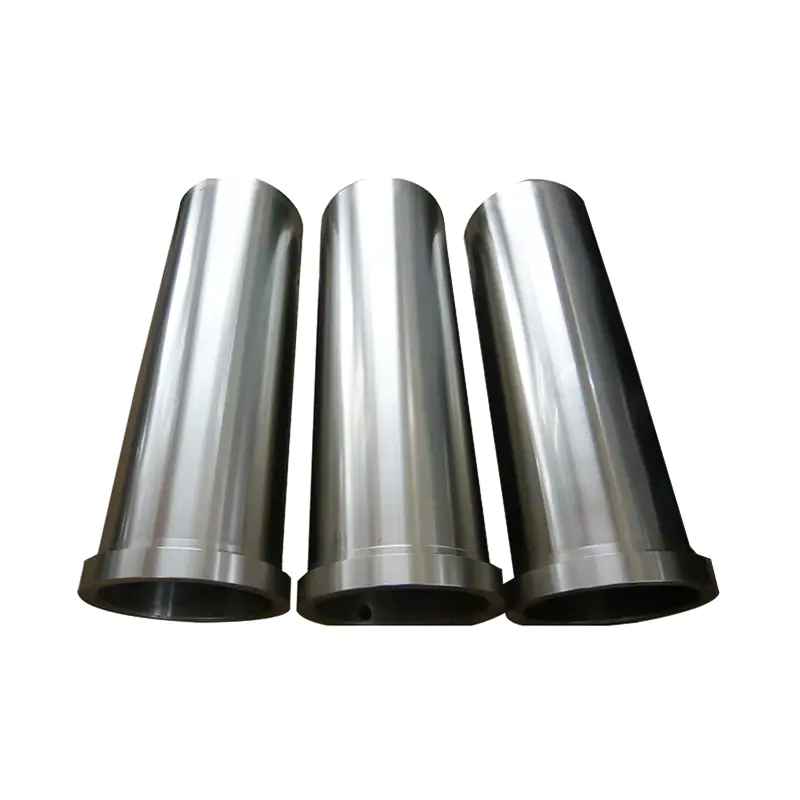 GX280 KMTBCr26 Slitstark innercylinder för gruvutrustning Se denna kylda centrifugalgjutna innerpipa för högbelastningsbrytning och pulvermalning, med HRC över 60 och stabil prestanda under stötar och slitage. Visa produkt →
För slitstarka delar som GX280 KMTBCr26 innercylindrar gäller samma logik. Hårdhet och mikrostruktur bestämmer livslängden, så inspektionsplanen bör innehålla hårdhetsprovning och kontroll av gjutdefekter. Ett lågt pris per kilogram är meningslöst om delen går sönder på veckor.
Där höglegerade centrifugalgjutgods tjänar sina kostnader
Höglegerade centrifugalgjutgods är allmänanläggning en liten del av en kapitalbudget men en stor del av dess underhållskostnad. De tjänar sina kostnader när de minskar oplanerad stillståndstid, håller dimensionsstabilitet och överlever den specifika attacken i processen. Trädet nedan visar de huvudsakliga appliceringsvägarna för dessa gjutgods.
- Värmebehandling
- Strålningsrör och strålningsrör av W-typ
- Ugnsrullar, härdrullar och vattenkylda rullar
- Brickor, ramar, ramar för laddningsmaterial och redskapsställ
- Kemisk bearbetning
- Korrosionsbeständig hylsas i 2205 och 316L
- Högtemperaturomrörare
- Stål och metallurgi
- Ugnshärdsvalsar och värmeugnsvalsar
- Strålningsrör för eftervärmning och värmebehandlingslinjer
- Andra industrilinjer
- Galvaniserade linsänkrullar
- Rostdelar för avfallsförbränning
- Slitstarka innercylindrar och höljen för gruvmaskiner
I varje fall bör köpbeslutet börja från felläget. Om den gamla delen har spruckit, kontrollera termisk cykling och stöddesign. Om det ska bort, kontrollera atmosfär och legering. Om den var tunn, kontrollera nötning och hårdhet. Om det korroderade, kontrollera kemi och kloridnivå. Ersättningsgjutningen bör adressera det läget, inte bara matcha den gamla ritningen.
För köpare som vill ha en teknisk utgångspunkt grundläggande principer och processegenskaper för centrifugalgjutning förklara hur rotationshastighet, formtemperatur och hällhastighet påverka den slutliga väggen. Dessa variabler är ofta viktiga än legeringsnamnet när en del misslyckas tidigt.
Hur man utvärderar en höglegerad centrifugalgjutleverantör
En leverantörs processsortiment och inspektionsutrustning berättar vad den kan kontrollera. För höglegerade centrifugalgjutgods, leta efter tre funktioner. För det första, kan leverantören gjuta önskad diameter och längd? Ett intervall på 50 mm till 1 000 mm i diameter och upp till 4 000 mm i längd täcker många ugnsvalsar och strålningsrör. För det andra, kan det styra kemi och struktur? Direktavläsningsspektrometri, handhållen spektrometri, metallografi och 3D-skanning är praktiska verktyg för detta arbete. För det tredje, kan den avsluta delen? Värmebehandlingssugnar och bearbetningsutrustning minskar risken för hanteringsskador och toleransförluster mellan butiker.
Produktionskapaciteten har också betydelse för ledtiden. En årlig gjutkapacitet på flera tusen ton är ingen garanti för kvalitet, men den visar att leverantören kan hantera återkommande beställningar och större kampanjer. För exportköpare är språkstöd och erfarenhet av internationella förpackningsstandarder användbara. Be om provinspektionsprotokoll från en liknande kvalitet och form, inte bara en allmän broschyr.
Höglegerade centrifugalgjutgods är inte en handelsvara. Samma nominella kvalitet kan prestera mycket olika beroende på centrifugeringshastighet, väggens enhetlighet, värmebehandling och inspektion. Börja med felläget, välj den process som passar geometrin, välj legeringen för den faktiska miljön och skriv in inspektionskraven i beställningen. Det tillvägagångssättet kommer inte att göra gjutningen billigt, men det kommer att göra köpet förutsägbart. Om du behöver jämföra ett strålrör, en ugnsvals, en korrosionsbeständig hylsa eller en slitstark cylinder, fråga efter betyget, testrapporten och bearbetningstoleransen innan du jämför priset.