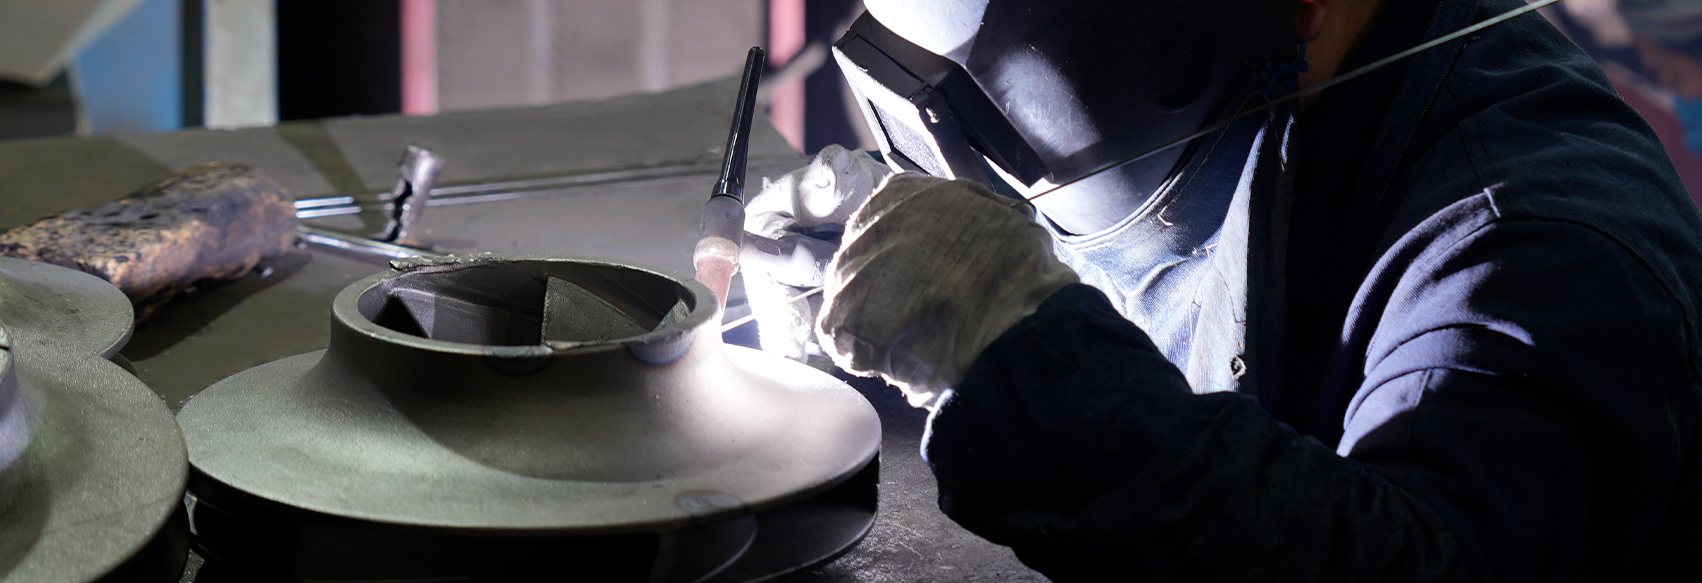
Rostfritt stålrör representerar en viktig teknisk lösning för att flytta högtemperatur-, högtrycks- och mycket korrosiva vätskor över kritiska industriella system. Genom att forma rörprofilen direkt av smält metall med hjälp av specialiserade centrifugal- eller statiska formningsprocesser, kringgår gjutning de strukturella riktningsbegränsningarna hos svetsade eller kallbearbetade rör. Denna produktionsmetod uppnår absoluta isotropiska mekaniska egenskaper, säkerställer enhetlig tryckinneslutning, exceptionell motståndskraft mot termisk utmattning och överlägsen strukturell integritet i extrema miljöer där fel inte är ett alternativ.
Gjutningens metallurgi: Isotropisk styrka vs. riktningsbetonade kornstrukturer
För att förstå det tekniska värdet av en gjutrör i rostfritt stål , måste man analysera den mikroskopiska kornmatrisen som bildas under stelningen. Standardsmidda rör tillverkas genom att rulla en platt stålplåt till en cylindrisk form och svetsa sömmen, eller genom att mekaniskt sticka hål i ett fast ämne för att skapa ett sömlöst rör. Även om dessa mekaniska manipulationsprocesser är effektiva, ger de ett distinkt riktat kornflöde längs deformationsaxeln. Denna anisotropa strukturella layout innebär att materialet beter sig annorlunda när det utsätts för krafter parallella med ådring kontra krafter vinkelräta mot det.
Casting förändrar i grunden detta paradigm. När smält rostfritt stål hälls i en roterande form under centrifugalgjutning, stelnar det under intensivt riktat tryck från ytterväggen inåt. Detta skapar en isotropisk kristallin struktur, vilket betyder att de mekaniska egenskaperna - såsom draghållfasthet, sträckgräns och töjningsförmåga - är helt enhetliga i alla riktningar (radiell, axiell och periferiell). För högtrycksbehandlingslinjer förhindrar enhetlig hållfasthet lokal utbuktning eller riktningsbrott när inre tryck ökar oväntat.
Dessutom möjliggör gjutningsprocessen exakt spannmålsanpassning genom kontrollerade kylkurvor. Industriella gjuterier kan introducera specifika legeringselement som molybden, nickel och krom i exakta volymetriska förhållanden utan att oroa sig för sprickbildnings- eller arbetshärdningsbegränsningarna som begränsar smidestillverkningen. Detta förser kemiska bearbetningsanläggningar med rör som är skräddarsydda för att motstå mycket aggressiva syror, saltlösningar och fluktuerande kemiska sammansättningar utan för tidig nedbrytning.
Jämförande analys: Centrifugalgjutning, statisk gjutning och bearbetade sömlösa rör
Ingenjörskonstruktörer måste noggrant utvärdera de produktionsmetoder som används för att skapa industriella rörnät. Varje metod påverkar väggtjocklekens konsistens, strukturell densitet och långsiktig kostnadseffektivitet. De tre primära metoderna som används för miljöer med svår service är centrifugalgjutning, statisk gjutning och sömlös bearbetning.
Centrifugalgjutning: Denna process innebär att flytande rostfritt stål hälls i en snabbt snurrande form. Centrifugalkraften (som ofta överstiger 60G till 100G) tvingar den tätare, rena metallen utåt mot formväggarna, medan lättare föroreningar, oxider och gaser migrerar till den inre ihåliga kärnan, där de maskinbearbetas bort. Detta ger en tät, hålrumsfri rörvägg med exceptionell dimensionell noggrannhet och jämn väggtjocklek över långa sträckor.
Statisk gjutning: Används främst för komplexa geometrier, varierande diametrar eller integrerade flänsanslutningar, statisk gjutning häller smält metall i en stationär sand eller keramisk form. Även om den möjliggör oöverträffad designflexibilitet, förlitar den sig enbart på tyngdkraften för komprimering, vilket innebär att den kräver noggrann placering av stigarrör och exakt termisk hantering för att förhindra inre krymphål eller gasporositet.
Smidd sömlös: Smidda sömlösa rör, som skapats via varmborrning och kontinuerlig extrudering, har en utmärkt ytfinish och finkornig struktur. Den är dock begränsad till standardytterdiametrar och kämpar med ultratjocka väggar. Att producera anpassade rör med tunga väggar via extrudering kräver massiva investeringar i kapitalverktyg, vilket gör det ekonomiskt omöjligt för specialiserade industrikonfigurationer med låg volym.
| Egendom / Funktion | Centrifugerat gjutet rör | Statiskt gjutet rör | Smide sömlöst rör |
| Strukturell integritet | Ultratät; noll porositet på grund av centrifugalkomprimering | Variabel densitet; kräver röntgenundersökning för tomrum | Hög densitet; benägen för riktad riktningsrivning |
| Väggtjocklek Mångsidighet | Praktiskt taget obegränsat; uppnår lätt tunga väggprofiler | Mycket flexibel; rymmer stegade väggvariationer | Begränsad av extruderingspresskapacitet och formbegränsningar |
| Geometrisk anpassning | Begränsad till raka, enhetliga cylindriska profiler | Max; kan innehålla böjar, armbågar och flänsar | Endast standard raka nedfarter; kräver separata beslag |
| Mekaniska egenskaper | Helt isotropisk (uniform i alla dimensioner) | Isotropisk (kan uppvisa mindre korngränsvariationer) | Anisotropisk (hög longitudinell, lägre tvärhållfasthet) |
| Verktygs ledtid/kostnad | Låg till måttlig; återanvändbara cylindriska formar | Måttlig; kräver dedikerade mönster för formar | Extremt höga installationskostnader för icke-standardiserade dimensioner |
Legeringsstrategier för tunga industriella serviceförhållanden
Den främsta fördelen med att använda rostfria gjutna rörlösningar är den lätthet med vilken metallurgiska formuleringar kan skräddarsys för att inrikta sig på specifika nedbrytningsmekanismer. Till skillnad från smidesfabriker som kräver flertonsproduktion för att motivera anpassad kemi, arbetar gjutugnar i mindre partier. Denna smidighet gör det möjligt för maskiningenjörer att optimera den kemiska sammansättningen för att bekämpa lokal korrosion, högtemperaturoxidation eller krypdeformation.
Flera distinkta kvaliteter dominerar den högpresterande gjutningssektorn, var och en använder exakta metallurgiska förhållanden för att hantera distinkta termodynamiska utmaningar:
- ■ Austenitiska gjutna legeringar (t.ex. CF8M / CF3M): Dessa gjutna ekvivalenter av 316/316L rostfritt stål har 17 % till 21 % krom och 9 % till 13 % nickel, förstärkt med 2 % till 3 % molybden. Införandet av molybden minskar dramatiskt materialets sårbarhet för grop- och spaltkorrosion i vattenmiljöer med hög kloridhalt, vilket gör dem oumbärliga för avsaltningsanläggningar till havs.
- ■ Duplex och Super Duplex gjutna legeringar (t.ex. CE3MN): Med en balanserad, tvåfasmikrostruktur av cirka 50 % ferrit och 50 % austenit, ger duplexgjutna rör nästan dubbelt så hög sträckgräns som vanliga austenitiska rör. De visar extrem motståndskraft mot spänningskorrosionssprickning (SCC) i vätesulfidrika miljöer som vanligtvis förekommer vid oljeutvinning i djuphavsområden.
- ■ Värmebeständiga gjutna legeringar (t.ex. HK40 / HP40): Formulerade med hög kolhalt (0,35 % till 0,45 %) tillsammans med förhöjt nickel (20 % till 35 %) och krom (24 % till 27 %), är dessa specialiserade gjutna rör konstruerade för att arbeta kontinuerligt vid temperaturer som överstiger 1600 °F (870 °C). De motstår mikrostrukturell krypning och intern uppkolning inuti petrokemiska krackningsugnar.
Ekonomiska realiteter: Upphandlingskostnader kontra livscykelavkastning på investeringar
När man analyserar de skattemässiga aspekterna av upphandling av industriella rörledningar ger en jämförelse av tillgångar enbart på förskottsinvesteringar (CAPEX) en ofullständig finansiell bild. Tunga gjutna rör i rostfritt stål har en distinkt initial prispremie jämfört med standard längssvetsade rör. Men när man utvärderar den totala ägandekostnaden (TCO) över en typisk driftshorisont på 25 till 40 år, ger gjutna tillgångar ofta betydande långsiktiga besparingar.
Överväg ett praktiskt ingenjörsscenario inom en kommunal högtrycksanläggning för avloppsvattenhantering som hanterar korrosivt slam. Längssvetsade rör har en subtil, mikroskopisk metallurgisk variation längs svetssömmen. Under en femårsperiod av kontinuerlig cykling koncentrerar kombinationen av pulserande hydraultryck och sur kemi ofta spänningen vid denna söm, vilket leder till lokal spänningskorrosionssprickning. Att reparera en sprucken rörsektion kräver en nödstopp, rengöringsprotokoll, specialiserade svetstekniker på fältet och omfattande oförstörande tester – vilket kostar tusentals dollar per timme i driftsförluster.
Finansiell fallstudiematris: 10-årigt operativt fönster
Nedan är en ekonomisk projektion som jämför ett centrifugalgjutet rostfritt stålrör med en diameter på 12 tum med ett standardsvetsat alternativ i en aggressiv industriell vätskeapplikation:
- Inledande upphandling och riggning: Det svetsade rörsystemet har en baskostnad på 45 000 USD, medan det centrifugalgjutna rörsystemet kostar 62 000 USD på grund av specialiserade gjutningsinställningar och obligatorisk bearbetning av inre borrhål.
- Non-Destructive Testing (NDT) kadens: Svetsade linjer kräver frekvent ultraljudsinspektion över svetsfogarna var 24:e månad för att skanna efter spänningsutbredning, totalt cirka 14 000 USD under tio år. Gjutna rör, med en isotrop matris utan söm, kräver grundläggande visuella och färgpenetrerande kontroller som kostar mindre än $3 500 över samma spann.
- Oplanerade driftstopp: Historisk anläggningsspårning avslöjar i genomsnitt 1,5 sömrelaterade pinhole-fel per decennium för svetsade linjer under cykliskt tryck. Varje fel tvingar fram ett 14-timmars partiellt avbrott i anläggningen, beräknat till en tillgångsförlust på $32 000. Cast infrastruktur uppvisar en historisk felfrekvens nära noll under matchande förhållanden.
- Finansiell nettoställning: Trots 17 000 USD högre initial CAPEX sparar det gjutna röret i rostfritt stål mer än 42 500 USD i underhåll, efterlevnadstestning och begränsning av driftstopp, vilket ger full kapitalavskrivning inom de första fyra åren av tjänsten.
Kvalitetsverifieringsprotokoll och teststandarder
Eftersom rostfria gjutna rörprodukter rutinmässigt placeras i allvarliga serviceoperationer där inneslutningsfel kan leda till miljörisker eller personalrisk, måste tillverkningsefterlevnad följa strikta internationella tekniska standarder. Organisationer som American Society for Testing and Materials (ASTM) och American Society of Mechanical Engineers (ASME) upprätthåller rigorösa uppdrag för spårning, testning och validering.
Kärnstandarden för centrifugalgjutet austenitiskt rostfritt stålrör för högtemperatur- och korrosiv service är ASTM A451. Denna standard beskriver strikta gränser för toleranser för kemisk sammansättning, krav på värmebehandling och mekaniska testprofiler. Alla gjutgods måste genomgå fulllösningsglödgning – uppvärmning av det gjutna röret till temperaturer över 1900 °F (1040 °C) följt av en snabb vattenkylning – för att återupplösa eventuella kromkarbider som fälldes ut under den initiala stelnandet och därigenom återställa maximal korrosionsbeständighet till den kristallina matrisen.
Utöver kemisk verifiering måste gjuterier utföra icke-förstörande tester i flera nivåer (NDT) för att säkerställa att de inre väggarna är fria från anomalier under ytan. Hydrostatisk trycktestning tillämpas universellt, vilket tvingar in vatten i det förseglade röret med 1,5 gånger det maximala nominella designtrycket för att verifiera absolut inneslutning. För maximala säkerhetsmiljöer, såsom kärnkraftskylslingor eller högtrycksgasbearbetning, används volymetriska inspektioner som radiografi (röntgentestning) eller avancerad ultraljudstestning med fasad array (PAUT) för att kartlägga den interna strukturen, vilket garanterar fullständig frånvaro av mikroporositet, revor eller densitetsvariationer.
Referenser
• ASTM International. ASTM A451/A451M - Standardspecifikation för centrifugalgjutna austenitiska stålrör för högtemperaturservice . West Conshohocken, PA.
• American Society of Mechanical Engineers (ASME). ASME B31.3 - Kod för processrör för svåra industriella vätsketillämpningar . New York, NY.
• Journal of Materials Engineering and Performance. Mikrostrukturell utveckling och mekanisk isotropi av centrifugalgjutna rostfria stållegeringar .